
等离子切割机
等离子切割机是借助等离子切割技术对金属材料进行加工的机械。等离子切割机广泛运用于汽车、机车、压力容器、化工机械、核工业、通用机械、工程机械、钢结构等各行各业。
内容介绍
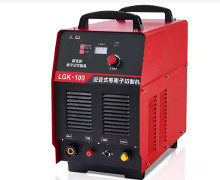 等离子切割机
等离子切割是利用高温等离子电弧的热量使工件切口处的金属部分或局部熔化(和蒸发),并借高速等离子的动量排除熔融金属以形成切口的一种加工方法。
特点
1.全自动与半自动裁切双模式选择
2.数字精确控制切割长度
3.操作方便
2特点介绍
等离子切割机配合不同的工作气体可以切割各种氧气切割难以切割的金属,尤其是对于有色金属(不锈钢、碳钢、铝、铜、钛、镍)切割效果更佳;其主要优点在于切割厚度不大的金属的时候,等离子切割速度快,尤其在切割普通碳素钢薄板时,速度可达氧切割法的5~6倍、切割面光洁、热变形小、几乎没有热影响区。
等离子切割机发展到目前,可采用的工作气体(工作气体是等离子弧的导电介质,又是携热体,同时还要排除切口中的熔融金属)对等离子弧的切割特性以及切割质量、速度都有明显的影响。常用的等离子弧工作气体有氩、氢、氮、氧、空气、水蒸气以及某些混合气体。
等离子切割机广泛运用于汽车、机车、压力容器、化工机械、核工业、通用机械、工程机械、钢结构等各行各业!
通过从水蒸气中获取等离子这样安全,简便,有效,多功能且环保的方法对0.3mm以上厚度的金属进行热加工处理(切割,熔焊,钎焊,淬火,喷涂等等),这在金属加工工业史上实属首创。
等离子产品“Multiplaz 3500”由等离子射枪与机箱组成,总重共9公斤。 等离子设备工作过程的本质是这样的: 射枪内部喷嘴(阳极)与电极(阴极)间产生电弧,使其间的湿气发生电离,从而达到等离子的状态。此时电离的蒸气受内部产生的压强以等离子射束的形式喷出喷嘴,其温度为8 000°С左右。借此对非燃材料进行切割,焊接,熔焊以及其他形式的热处理加工。
结构性能
机器结构
1.机架采用全焊接结构,坚固合理,操作简单,持久耐用。
2.切割速度快,精度高。切割口小,整齐,无掉渣现象。在传统的数控系统的基础上,改进了切割用的控制方式,避免了二次修整加工。
3.适用于低炭钢板、铜板、铁板、铝板、镀锌板、钛金板等金属板材。
4.数控系统配置高。自动引弧,性能稳定,引弧成功率达到99﹪以上。
5.支持文泰、北航海尔、ARTCAM、Type3等软件生成的标准G代码路径文件。控制系统采用U盘交换加工文件,操作方便快捷
性能参数
加工材料:铁板、铝板、镀锌板、白钢板、钛金板
加工厚度:0.2-15mm
切割速度:0-8000mm/min
功率:8.5KW
输入电压:3相380V
电源频率:50HZ
等离子电流:60A
文件传输方式:USB接口
工作方式:非接触式引弧
工作原理
等离子是加热到极高温度并被高度电离的气体,它将电弧功率将转移到工件上,高热量使工件熔化并被吹掉,形成等离子弧切割的工作状态。
压缩空气进入割炬后由气室分配两路,即形成等离子气体及辅助气体。等离子气体弧起熔化金属作用,而辅助气体则冷却割炬的各个部件并吹掉已熔化的金属。
切割电源包括主电路及控制电路两部分,电气原理:主电路包括接触器,高漏抗的三相电源变压器,三相桥式整流器,高频引弧线圈及保护元件等组成。由高漏抗引成陡将的电源外特性。控制电路通过割炬上的按钮开关来完成整个切割工艺过程:
预通气—主电路供电—高频引弧—切割过程—息弧—停止。
主电路的供电由接触器控制;气体的通短由电磁阀控制;由控制电路控制高频振荡器引燃电弧,并在电弧建立后使高频停止工作。
此外,控制电路尚具备以下内部锁定功能:热控开关动作,停止工作。
操作规程
一、使用前及切割时
1.应检查并确认电源、气源、水源无漏电、漏气、漏水,接地或接零安全可靠。
2.小车、工件应放在适当位置,并应使工件和切割电路正极接通,切割工作面下应设有溶渣坑。
3.应根据工件材质、种类和厚度选定喷嘴孔径,调整切割电源、气体流量和电极的内缩量。
4.自动切割小车应经空车运转,并选定切割速度。
5.操作人员必须戴好防护面罩、电焊手套、帽子、滤膜防尘口罩和隔音耳罩。不戴防护镜的人员严禁直接观察等离子弧,裸露的皮肤严禁接近等离子弧。
6.切割时,操作人员应站在上风处操作。可从工作台下部抽风,并宜缩小操作台上的敞开面积。
7.切割时,当空载电压过高时,应检查电器接地、接零和割炬手把绝缘情况,应将工作台与地面绝缘,或在电气控制系统安装空载断路断电器。
8.高频发生器应设有屏蔽护罩,用高频引弧后,应立即切断高频电路。
9.使用钍、钨电极应符合JGJ33-2001第12.7.8条规定。
二、切割操作及配合人员防护
1.现场使用的等离子切割机机,应设有防雨、防潮、防晒的机棚,并应装设相应的消防器材。
2.高空切割时,必须系好安全带,切接切割周围和下方应采取防火措施,并应有专人监护。
3.当需切割受压容器、密封容器、油桶、管道、沾有可燃气体和溶液的工件时,应先消除容器及管道内压力,消除可燃气体和溶液,然后冲洗有毒、有害、易燃物质;对存有残余油脂的容器,应先用蒸汽、碱水冲洗,并打开盖口,确认容器清洗干净后,再灌满清水方可进行切割。在容器内焊割应采取防止触电、中毒和窒息的措施。割密封容器应留出气孔,必要时在进、出气口处装设备通风设备;容器内照明电压不得超过12V,焊工与工件间应绝缘;容器外应设专人监护。严禁在已喷涂过油漆和塑料的容器内切割。
4.对承压状态的压力容器及管道、带电设备、承载结构的受力部位和装有易燃、易爆物品的容器严禁进行切割。
5.雨天不得在露天焊割。在潮湿地带作业时,操作人员应站在铺有绝缘物品的地方,并应穿绝缘鞋。
6.作业后,应切断电源,关闭气源和水源。
生产应用
等离子切割机的优势在于等离子弧能量更集中、温度更高、切割速度较快、变形小,还可切割不锈钢、铝等材料。
等离子切割的不足之处在于弧光强、噪音大、灰尘多,对环境有一定的污染,对中厚很多是采用水下等离子切割,切割厚度也有一定的限制。同样,气体流量、电弧长度、电报质量、电流大小、切割速度都影响质量,掌握不好也不埋想,不如火焰切割简单。等离子切割枪不宜多,因切割速度较快,易受上述因素的影响出现不协调,使切割质量不一样。一般来说,对薄板切割,等离子切割切口表面质量优于火馅切勘,且挂渣很少。
近年来,国外厂家开发了称为精细等离子或称为高精度等离子的新技术,国内已有厂家引进。效果较好。通过改进割矩的设计,较显著地提高了工件切割面质量,韶边垂直度可达0—1.5°对提高厚板切割质量尤其有利。由于改进了切割枪,电极寿命得到数倍提高。但其割枪距钢板距离要求较高,要求割枪上的高度传感器反应更灵敏,割枪升降反应更快。
因此,采用等离子切割4—30毫米钢板是比较理想的方法,可避免氧乙缺切割速度慢、变形大、切口镕化严重、挂渣严重等缺点。获得了一定厚度的不锈钢等材料的下料。
附件列表
词条内容仅供参考,如果您需要解决具体问题
(尤其在法律、医学等领域),建议您咨询相关领域专业人士。
如果您认为本词条还有待完善,请 编辑
上一篇 商丘医学高等专科学校 下一篇 全站仪